


 日本語
 English
 中文简体
 русский
顧客が、外径 200 mm、内径 150 mm、長さ 450 mm、一端に 20 mm のキー溝があり、フランジ近くに 6 つの放射状の穴がある油圧シリンダ バレルの図面を送ったと想像してください。図面では内径と外径の同心度が0.015mm以内であることが求められます。旋盤はバレルを回転させることができ、フライス盤はキー溝を切り、放射状の穴をあけることができます。ただし、これらの操作が別の機械で行われる場合、同心度の目標は、部品がどの程度正確に再クランプされるかによって決まります。だからこそ、CNC 旋削とフライス加工を 1 台の機械で組み合わせるという決定は、時間の節約だけを目的としたものではありません。円筒部品内のエラー チェーンを制御することです。
コンテンツ
シリンダーに旋削とフライス加工の両方が必要な理由
CNC 旋削は円筒面の自然なプロセスです。ワークピースが回転し、固定された切削工具が外径、ボア、端面、段付きプロファイルから材料を除去します。円柱は回転対称であるため、基本的な形状を生成し、厳密な真円度を維持するには回転が最も効率的な方法です。
一方、CNC フライス加工は、シリンダーの端または側面のキー溝、平面、スロット、クロスドリル穴、ねじ穴、複雑な輪郭など、対称性を妨げる形状に対応します。フライスや駆動工具は、ワークを固定したまま、または制御された軸内で移動しながら回転します。
実際上の問題は、一般的なシリンダーは純粋な旋削部品や純粋なフライス加工部品ではないということです。それは両方です。旋盤で回転させてからマシニング センターに移動すると、セットアップ、データム シフトが追加され、エラーが発生する可能性が生じます。ターン ミル マシンは両方のプロセスを 1 つの作業範囲にまとめるため、ボア、外径、およびフライス加工されたフィーチャーはすべて同じ座標系を共有します。これは、基準データが端面に対して垂直に保持され、キー溝と位置合わせされる必要がある内部ボアである場合に特に重要です。
円筒加工における一般的な課題
たとえ優れた機械を使用していても、シリンダーには、最初のチップを切断する前に工場が解決しなければならない特定の問題が存在します。以下は、最も一般的な問題とオペレーターが注意すべき点をまとめた短い表です。
| チャレンジ | 典型的な原因 | マシン上で何を評価するか |
|---|---|---|
| 内径と外径間の同心度のドリフト | 別の機械で再クランプ | 2主軸同期、同一基準仕上げ |
| 薄肉の歪み | 切削抵抗とクランプ点圧力 | ワーク保持設計、仕上げパス戦略 |
| ボアのびびりまたは内面の欠陥 | 長いボーリングバーオーバーハング | ボーリングバーの減衰、ツールホルダーの剛性、切削パラメータ |
| 加工中のシリンダーのたわみが長い | 重力と不十分なサポート | 心押し台サポート、振れ止め、頑丈な機械ベッド |
これらの問題は、シリンダーの長さと直径の比率が増加するにつれて、より顕著になります。長さ 600 mm、直径 60 mm のパーツは、直径 200 mm の頑丈なバレルとは曲がり方が異なります。選択する機械は、カタログ内の最大部分だけでなく、実際のワークピースの範囲に一致する必要があります。
円筒加工用の CNC ターンミルマシンに求めるもの
円筒形ワークピース用のターンミルマシンを比較し始めると、多くの場合、主な仕様は主軸速度または軸数になります。ただし、シリンダーの場合、剛性、ワーク保持力、および再クランプなしで複数の操作を完了できる能力が出発点としてより有益です。
円筒では、通常、ボアが基準フィーチャになります。専用の シリンダーボアターンミルマシン 外径の回転、内側の輪郭の穴あけ、半径方向の穴の穴あけ、ロック スロットのフライス加工などの一連の作業を 1 回のセットアップで処理できるように構築されています。この利点は、処理イベントが減るだけではありません。これは、穴と外径が同じ基準に基づいて加工されるため、再チャッキングによって生じる同心度の誤差が軽減されます。
検証する必要がある主なマシンの機能は次のとおりです。
- 主軸と心押台の剛性。 450 mm バレルの 0.01 mm 公差は、機械がラジアル荷重で曲がる場合には適用されません。
- 工具干渉クリアランス。長いボーリングバーや大きなワークピースには、干渉のない軸と調整可能なサイクルストップが必要です。
- デュアルスピンドル機能。両端の加工が必要な部品の場合、同期デュアル スピンドルにより 2 番目のセットアップが不要になります。
- 工具を通してクーラントを供給します。シリンダーのボアはブラインドまたはセミブラインドであることがよくあります。フラッドクーラントだけでは、熱と切りくず排出を確実に制御できない可能性があります。
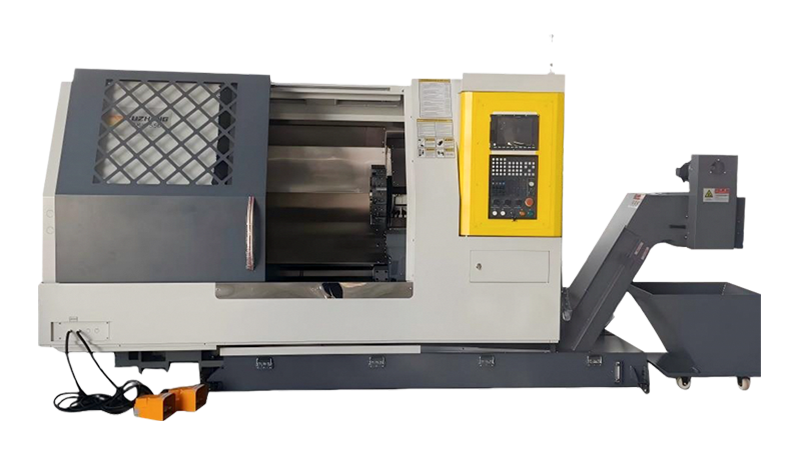 CKDシリーズ 複雑円盤形状部品用スタンダード2軸ターンミル CKD シリーズは、剛性レール上でコスト効率の高いデュアルスピンドル ターンミル ソリューションを提供し、高い Y 軸性能を備えたディスク状ワークピースの精密加工に最適です。 製品を見る→
シリンダーサイズと生産量に合わせた機械の調整
すべてのシリンダーを単一のターンミル プラットフォームでカバーすることはできません。小型の油圧バルブ スリーブと大型の発電シリンダーでは、剛性とワーク保持の要件が大きく異なります。正しいアプローチは、シリンダーのワークを直径、長さ、重量、バッチサイズで分類し、適合する機械層を選択することです。
直径約 300 mm 未満の一般的な油圧シリンダおよびシャフトの場合、標準のデュアル スピンドル ターンミルマシニングセンター コストと機能のバランスが取れています。別のフライスを必要とせずに、旋削、クロスドリル、正面フライス、高速ねじ切りの一般的なサイクルを処理します。
さまざまなフランジ パターン、テーパー穴、または通常とは異なるポートの位置など、図面がさらに変化する場合、ツーリング、ワークホールディング、およびサイクル構造をパーツ ファミリに合わせて調整できるため、カスタマイズ可能な機械がさらに魅力的になります。構成可能なプラットフォームを提供するサプライヤーは、特定のワーク保持治具と切断戦略の標準化を支援して、さまざまな注文間でのサイクル タイムの一貫性を向上させます。
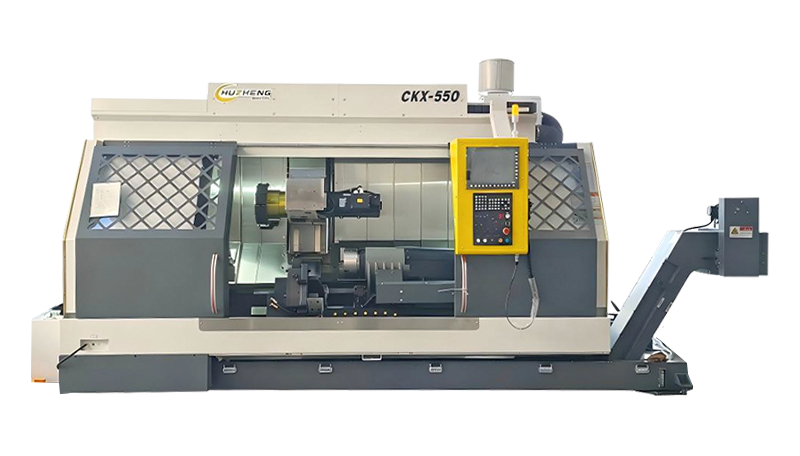 CKX シリーズ 管状ワーク用のカスタマイズ可能なデュアルスピンドル ターンミル さまざまなフランジ パターンや特殊なポート位置を持つ管状部品の場合、CKX は構成可能であり、標準プラットフォーム内でワークホールディングと切断戦略を調整することができます。 製品を見る→
ヘビーデューティシリンダおよび大口径アプリケーション
大きなシリンダー、肉厚のバレル、石油およびガス機器のコンポーネントには、別の一連の懸念が生じます。機械フレームは断続切削を吸収する必要があり、主軸は予圧を失わずに大径チャックを処理する必要があり、心押し台にはバレルを発生させずに長いシャフトを支持するのに十分な力が必要です。
このような場合、多くの場合、頑丈なデュアルスピンドルターンミルマシンが適切な選択となります。在庫状態が不安定な鍛造や鋳造で製造されたシリンダーにも適しています。余分な質量と低い重心により振動が低減され、ボアの仕上げと寸法安定性が直接的に向上します。
製造計画に、多段ボア、溶接フランジ、または高い表面仕上げ要件を備えた大型シリンダーが含まれる場合は、減衰、ガイドウェイの幅、および振れ止めなしで機械がサポートできる最大長さ対直径の比について、必ず製造業者に問い合わせてください。
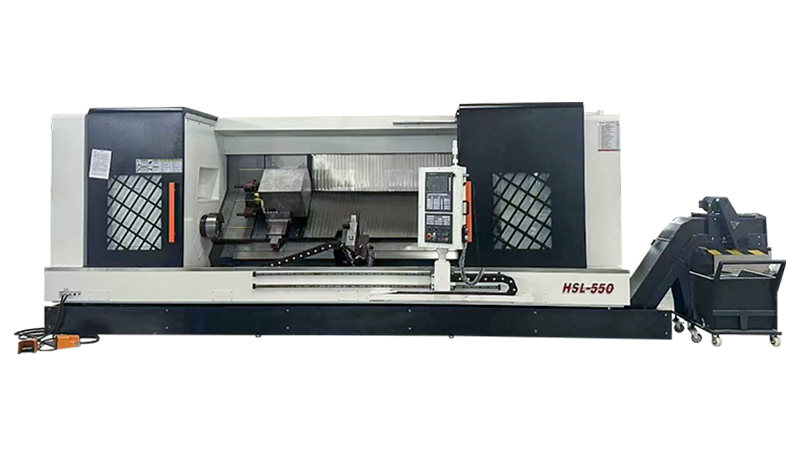 HSLシリーズ大型シリンダー用高耐久デュアルスピンドルターンミル HSL シリーズは、大型シリンダでの重労働作業向けに構築されており、ボックスガイドウェイ、プログラム可能な心押し台、要求の厳しいボアの仕上げと同心度に対応するアップグレードされたコントローラーを備えています。 製品を見る→
購入前に尋ねるべき実際的な質問
パンフレット番号に頼るのではなく、独自のシリンダー図面を使用してトライアルカットを依頼してください。サプライヤーは、予想されるサイクル タイム、ボアの表面仕上げ、および代表的な部品で達成可能な同心度を定義できる必要があります。
マシンが熱ドリフトをどのように処理するかについても尋ねる価値があります。円筒加工が 1 回限りの仕事になることはほとんどありません。それは生産プロセスです。シフト中に、スピンドルの熱と作動油の温度により、工具先端の位置が変わる可能性があります。適切に設計された冷却システムと測定された熱補償を備えたマシンは、一日の終わりに再現性が高くなります。
サービスの対応も重要です。シリンダー用のターンミルマシンには設備投資が必要であり、1 回のダウンタイムイベントが生産ライン全体を停止させる可能性があります。署名する前に、スペアパーツの入手可能性、サービスチームの連絡可能性、および保証条件を確認してください。マシンを設置した後にギャップを発見するよりも、モデルを比較している間にこれらの質問をする方が良いでしょう。


